SPC知识库文章中心
聚合 SPC 控制图、CPK/PPK、MSA 与制造业质量改进实战文章,持续更新高价值方法论与落地案例,帮助企业更快完成质量数字化升级。
-
 2026新版SPC来了,分布模型怎么判定?用EXCEL?
SPC,新版SPC手册,时间分布模型,周期性震荡,正态分布,Cpk,Cpk.g,数字化SPC,质量控制成本降低。
-
 SPC控制图到底怎么选?一张流程图讲明白所有控制图(建议收藏)
SPC,SPC原理,SPC控制图,Cpk分析,计量型控制图,计数型控制图,判异规则,不良率,不良品数,MR控制图,Xbar控制图
-
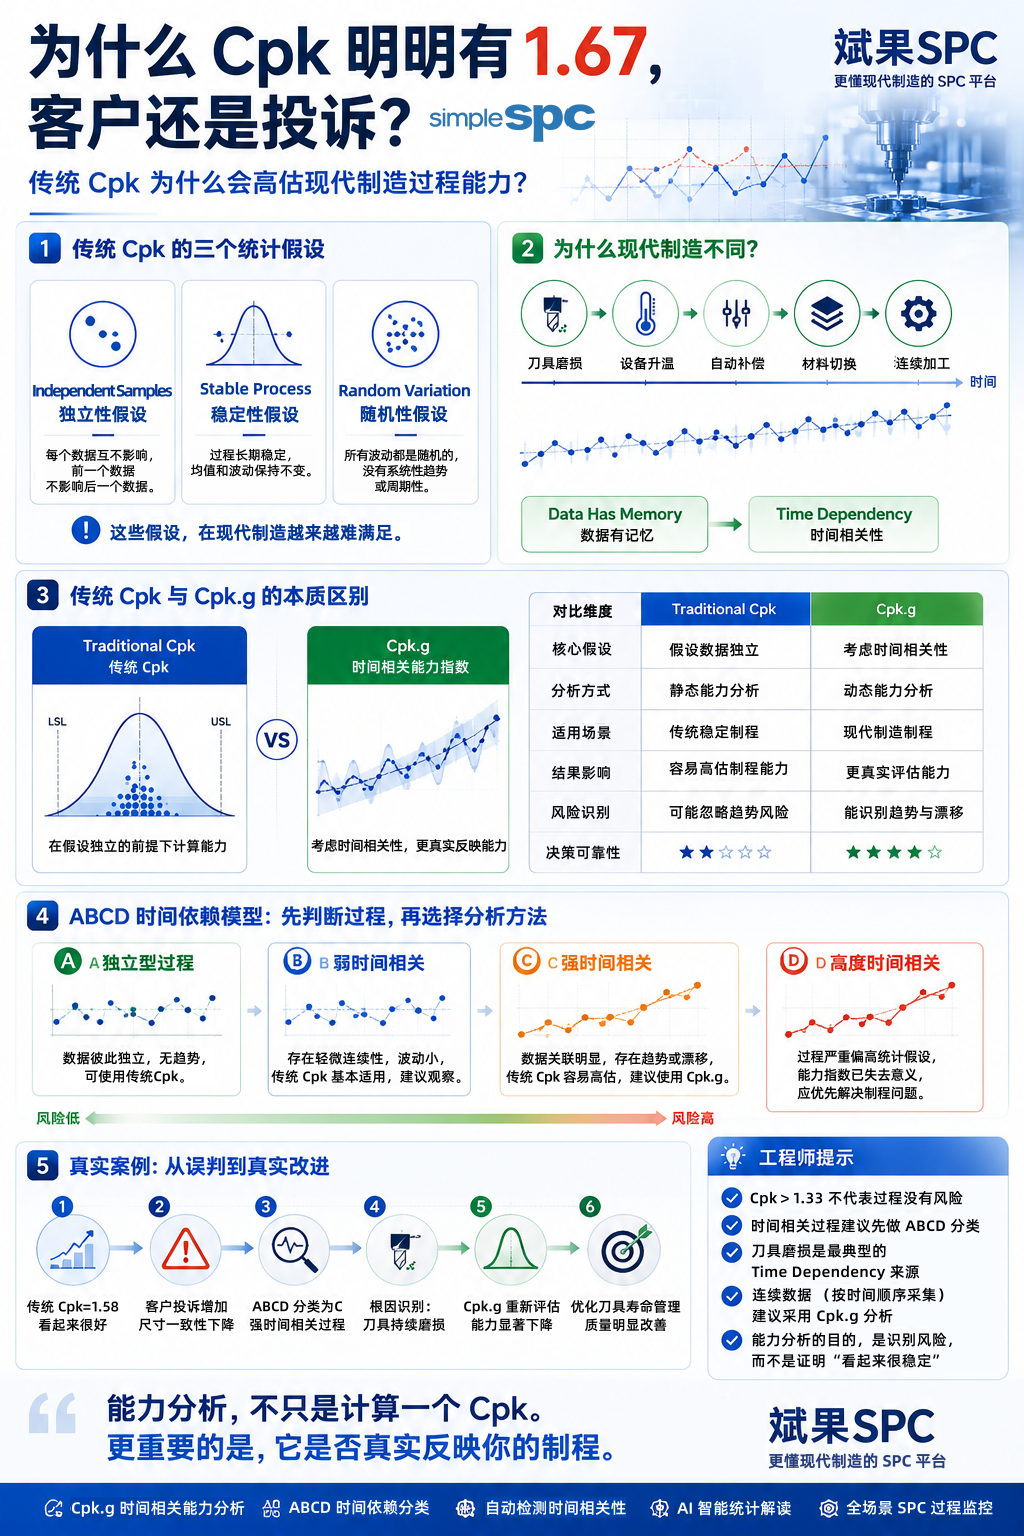 为什么 Cpk 明明有 1.67,客户还是投诉?
SPC,Cpk,Cpk.g,Cpk1.67,质量工程师,时间相关性(Time Dependency),ABCD时间依赖模型,制程能力,斌果SPC,SPC 系统
-
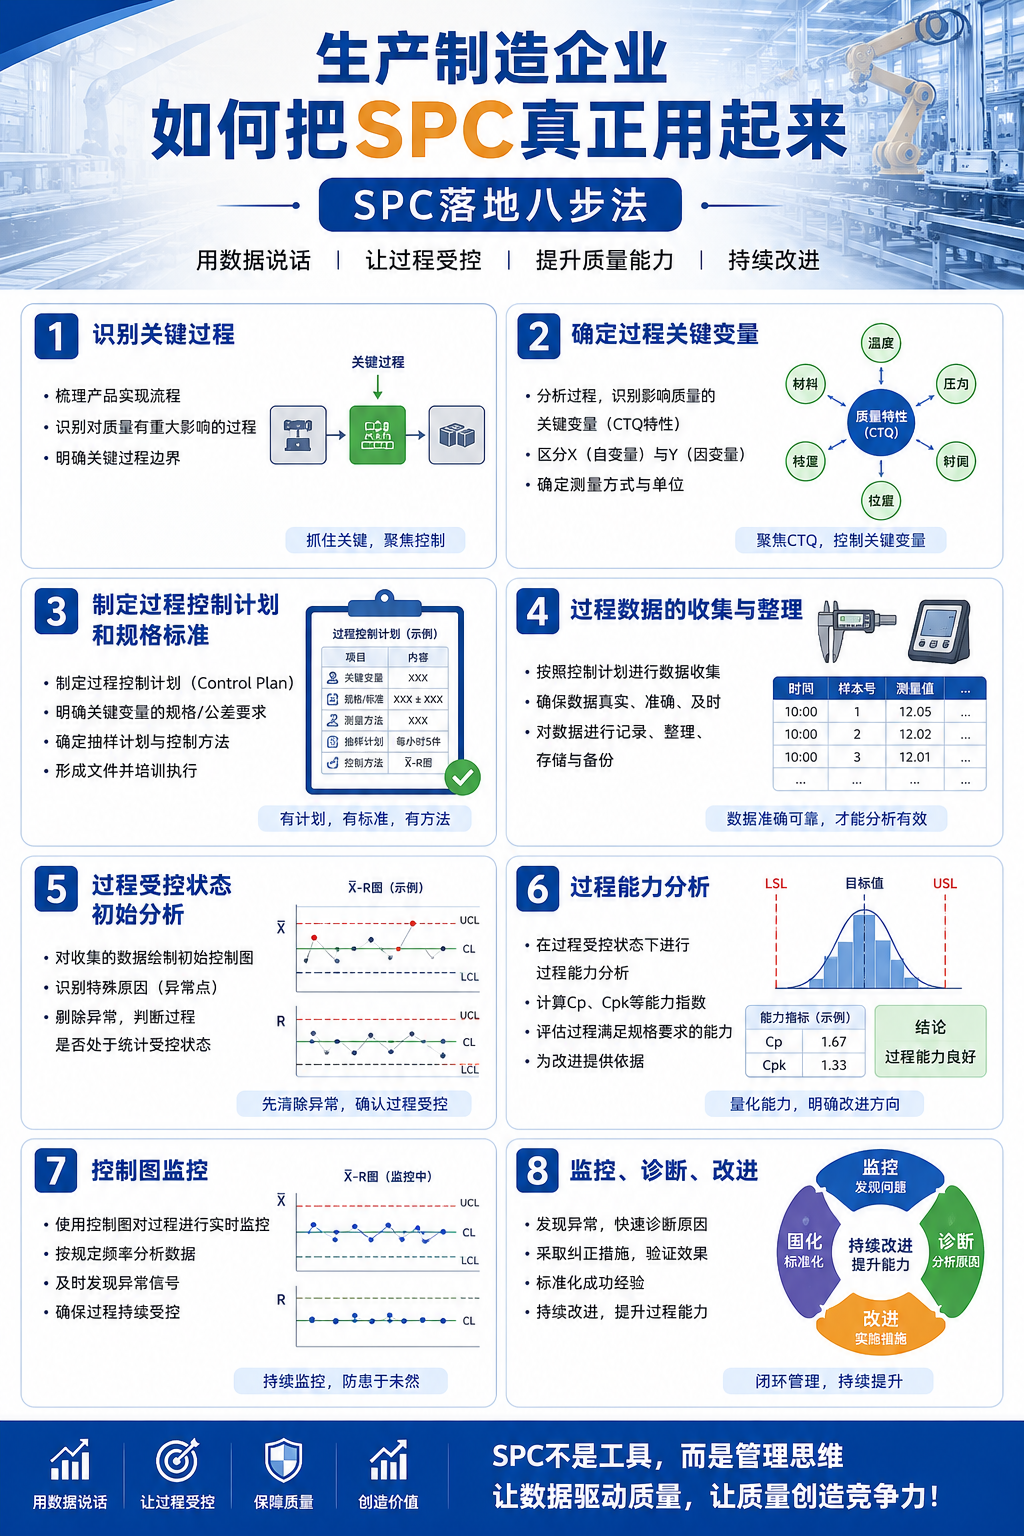 生产制造企业如何把SPC真正用起来
SPC,SPC理论,SPC落地,过程数据收集,过程受控,过程控制计划,spc监控,spc分析,控制图监控,实时预警,异常处理
-
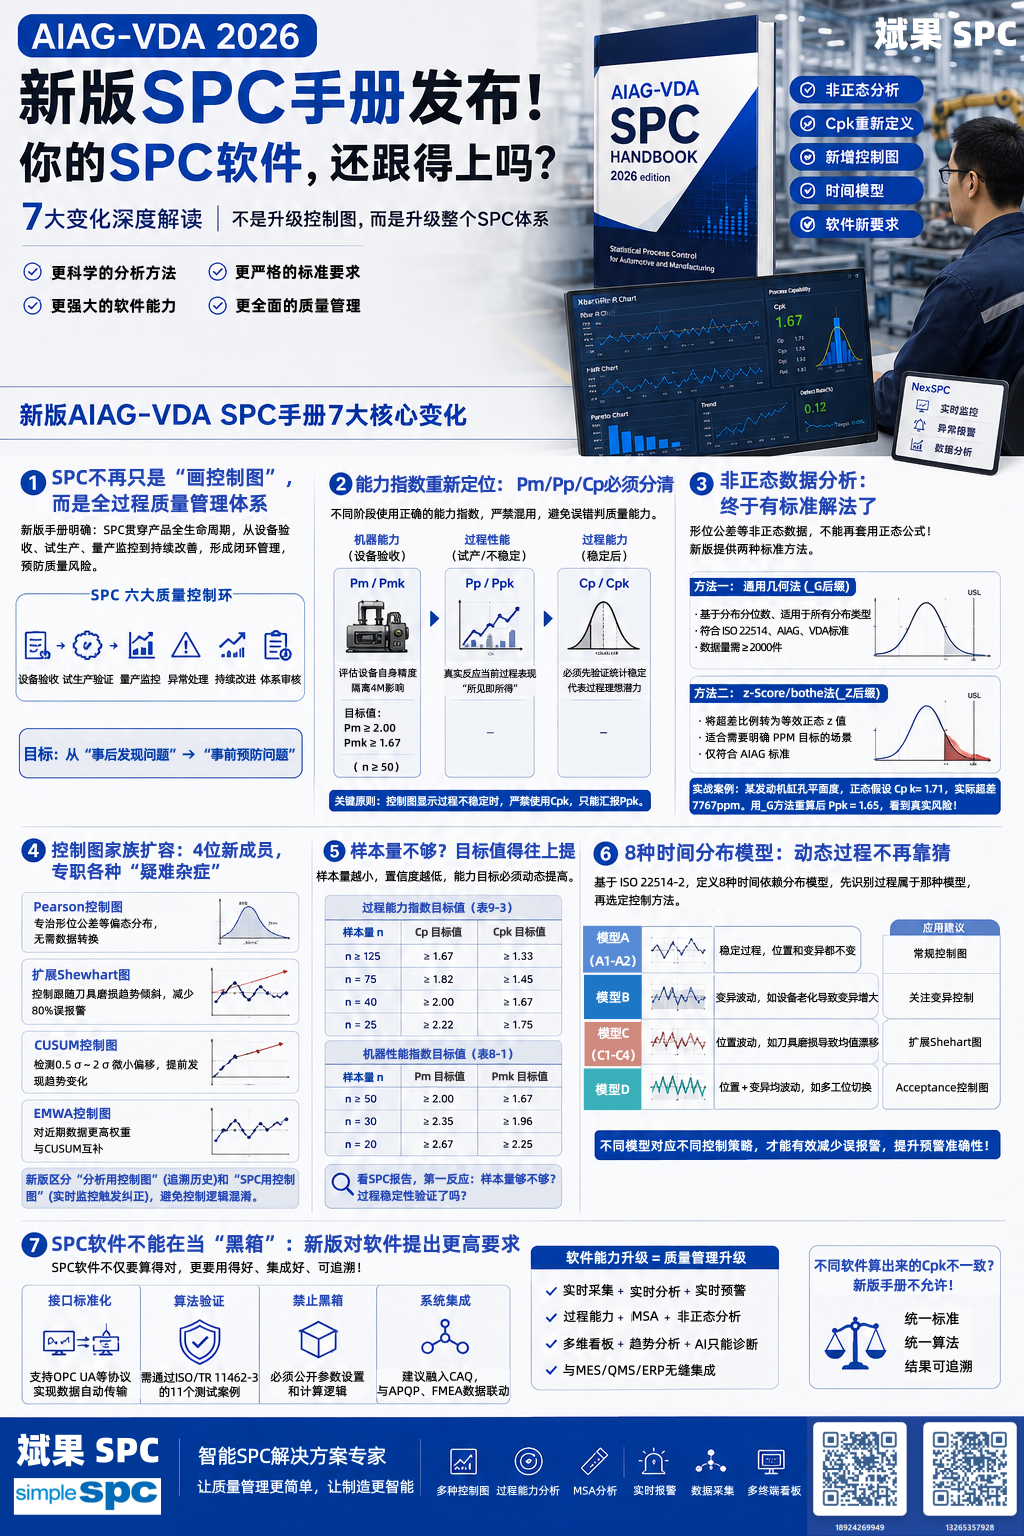 AIAG-VDA新版SPC手册发布:你的SPC软件,还跟得上吗?
SPC,斌果SPC,NexSPC,AIAG-VDA,SPC手册变化,新版AIAG-VDA SPC手册,Cpk报告,智能制造,数字工厂,质量管理