SPC知识库文章中心
聚合 SPC 控制图、CPK/PPK、MSA 与制造业质量改进实战文章,持续更新高价值方法论与落地案例,帮助企业更快完成质量数字化升级。
-
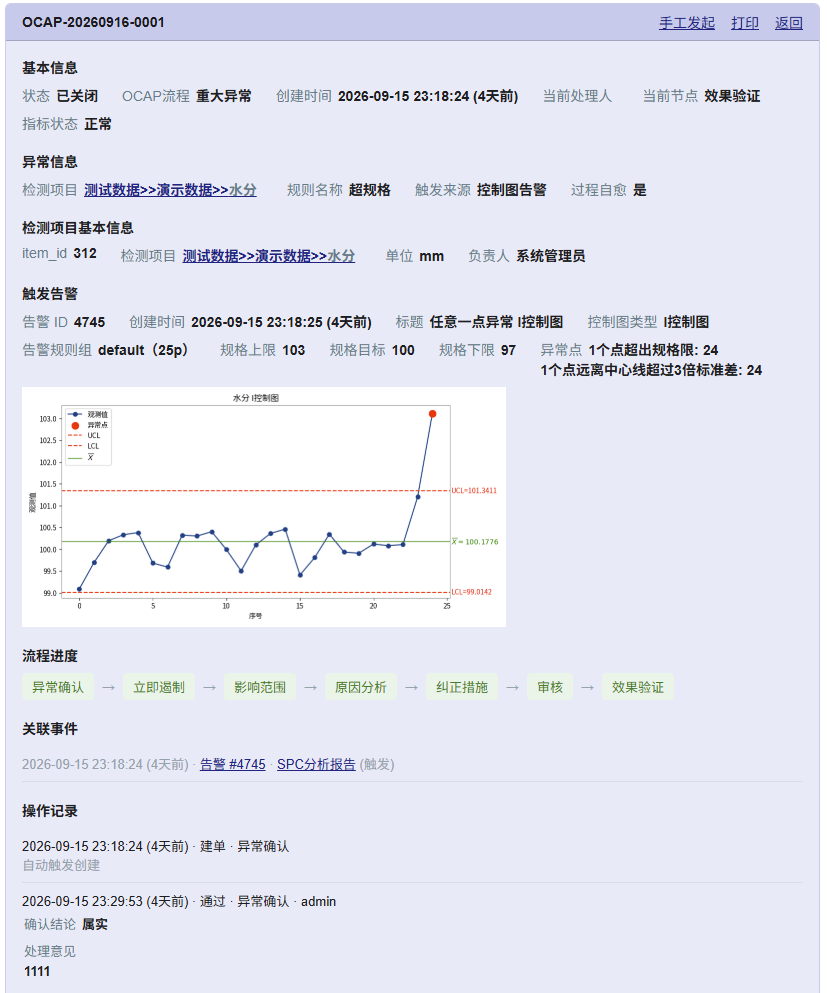 SPC判异准则与OCAP异常处理全解析
SPC,OCAP,SPC分析,新版2026SPC手册,SPC判异准则,SPC异常处理,SPC与MES联动,异常告警通知,斌果SPC
-
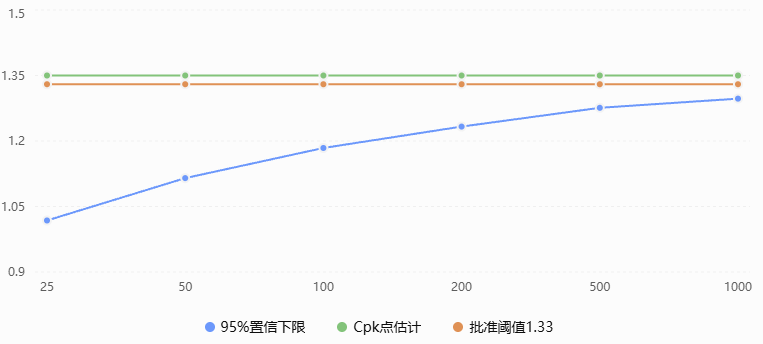 Cpk算出来1.35,就能说过程能力达到1.33吗?
SPC,CPK,Cpk ≥ 1.33,SPC样本数,Cpk公式,Cpk置信区间
-
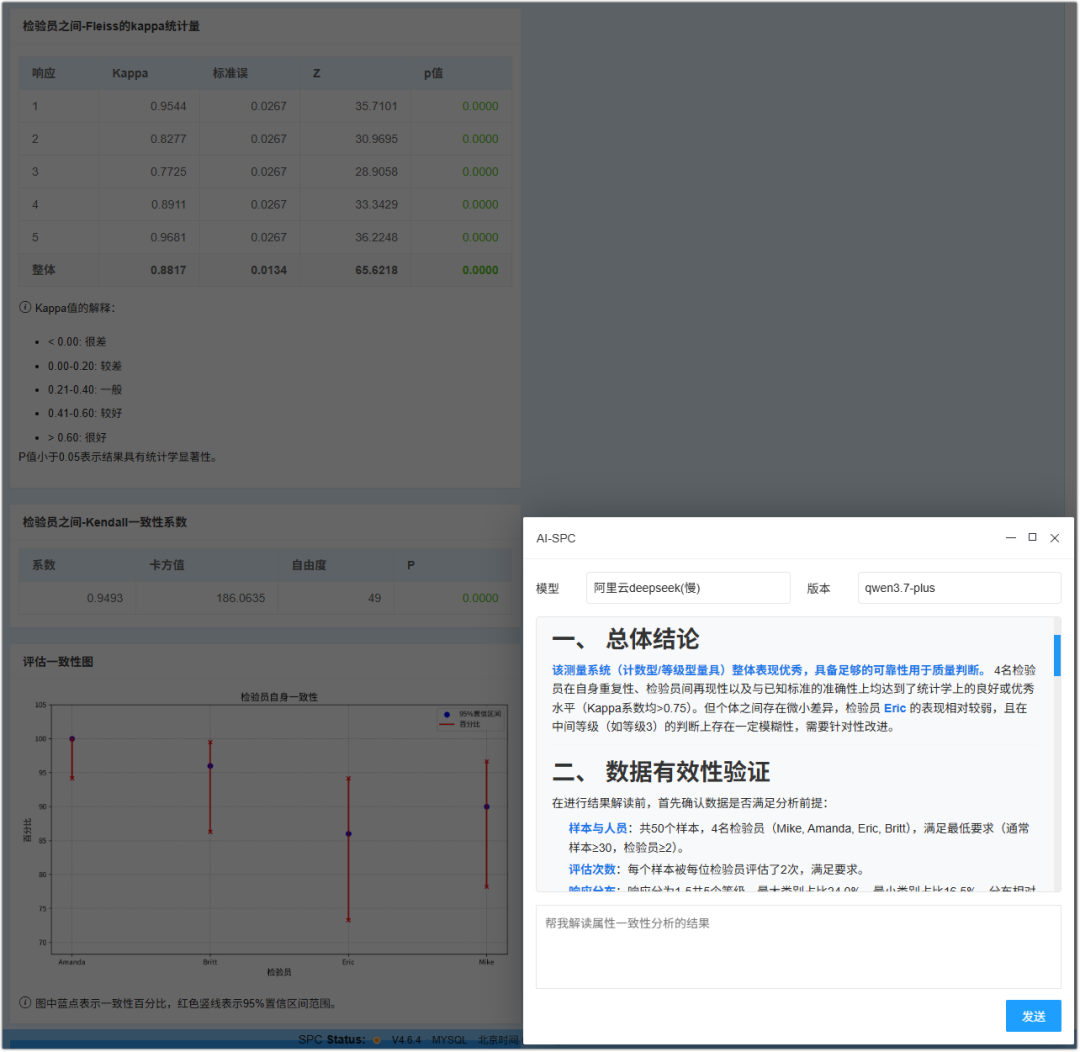 玩转SPC系列05:SPC如何结合AI大模型
SPC,SPC与AI的应用,斌果SPC,SPC分析,MSA,SPC控制图的分析,SPC统计
-
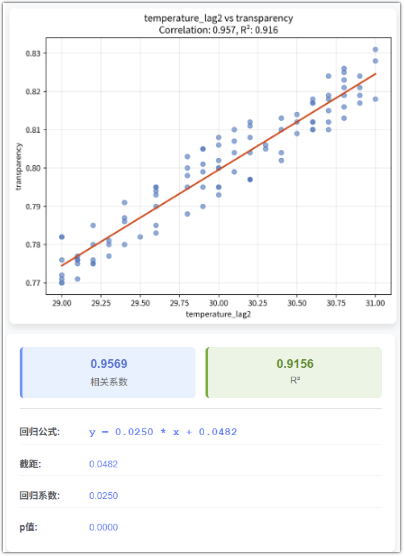 SPC除了控制图、能力分析,还能怎么玩? 04 快速寻找检测项之间的相关影响来调整参数优化检测结果
SPC,斌果SPC,SPC监控,相关系数热力图,线性回归方程,相关检测项目的分析,SPC的数据深层分析,SPC与生产工艺