-
SPC除了控制图、能力分析,还能怎么玩? 03 快速原因分析和如何利用不同的CPK来提高客户服务水平
如果到现在你们还是那某一个检测项目用类似下面的去做SPC分析
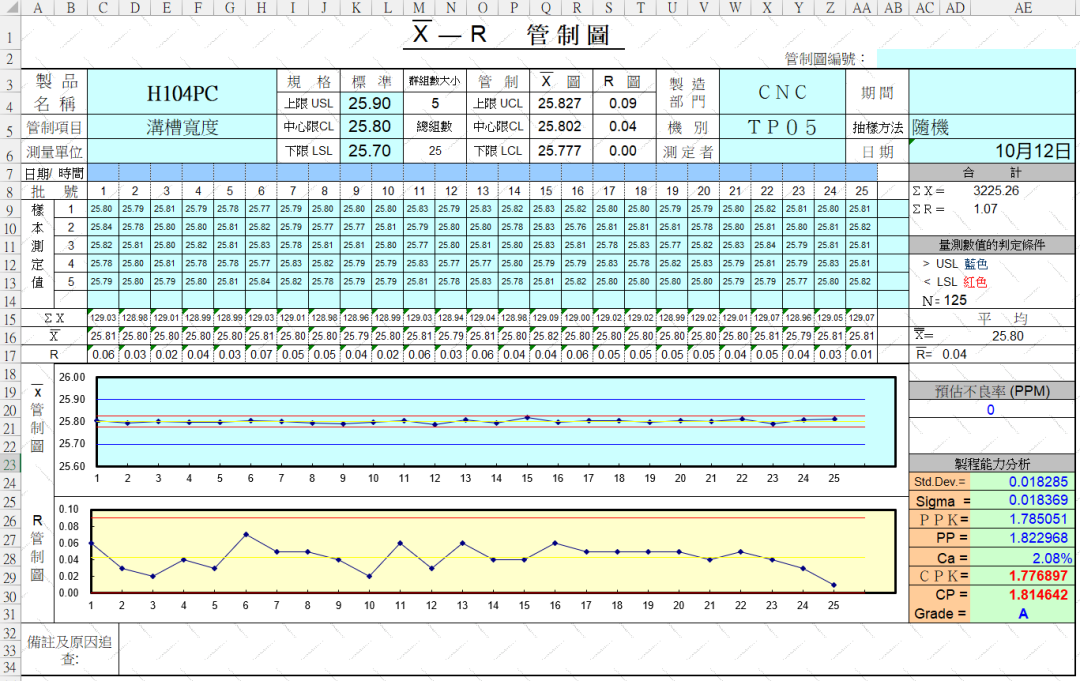
- 每一个检测项目都要手工获取数据整理数据到软件中
- 无法对满足八大判异规则点进行描红
- 如果做30个点、60个点,表格改动非常大
- 几千个检测项目无法手工做下去
- 无法做现场SPC看板
- 无法实时监控 实时告警
- 无法自动化做更深入的分析
- 无法分析原因(因为每个数据点没有属性,如批次、改单、班组、设备等)
- ........
今天我们就对第八点,看看一个合格的SPC是如何做的。
首先是数据
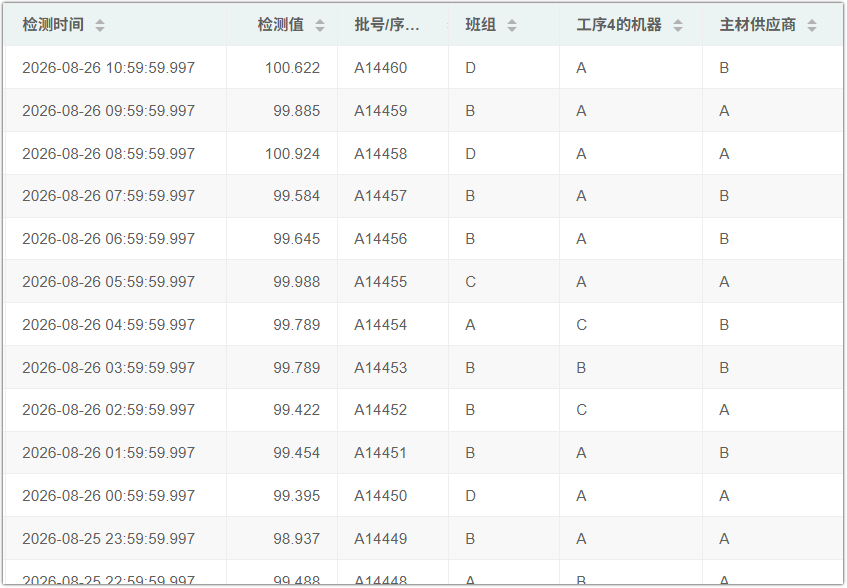
不能像以前一样按时间排列的一串数字,而应该如下:
时间,检测结果,批次、班组、机器、....
2026/1/1,100.22,A000012,A班组,A机器
2026/1/1,100.13,A000013,B班组,C机器
上述的数据记录,也是AIAG VDA SPC 2026要求的,每一个检测值必须包含必要的追溯信息
这些数据最好能通过设备、业务系统自动化同步到SPC软件,至少也要能通过excel上传。
接下来我们看这个检测数据的SPC分析报告
我们是获取了这个检测数据的最新的25个点来编制控制图的,得到CPK=0.97(你也可以看PPK CPK.G等)
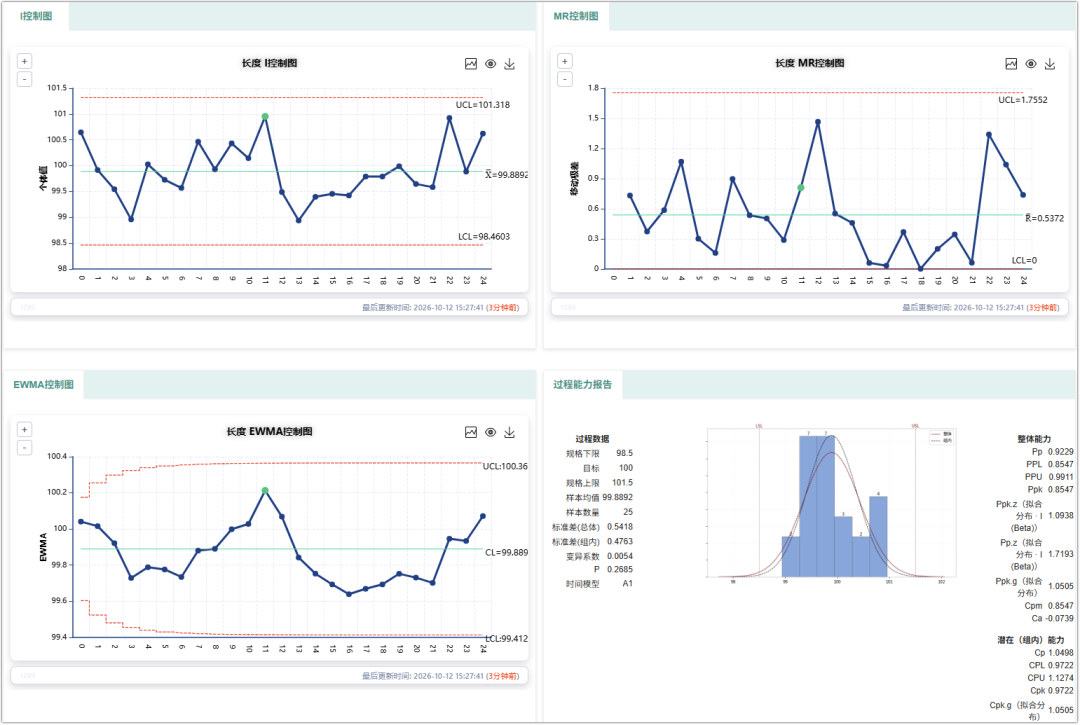
一般而言,SPC分析到CPK能力过小,接下来就是做原因分析和改进
如果如以前一样,每一个检测数据没有属性,无法快速排除哪些影响了cpk过少。
如果有了属性,就可以这样做:
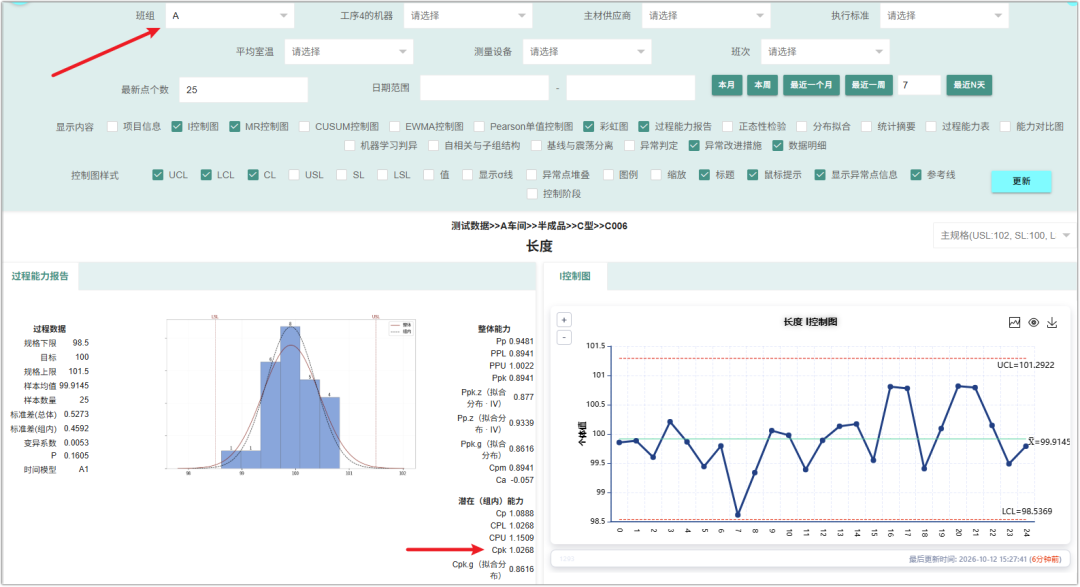
选择班组=A,得到CPK=1.03
同样我们可以继续选择不同的班组,结果如下:
选择班组=B,得到CPK=0.91
选择班组=C,得到CPK=0.85
选择班组=D,得到CPK=0.52
同样,我们可以选择来自不同设备的数据做SPC分析
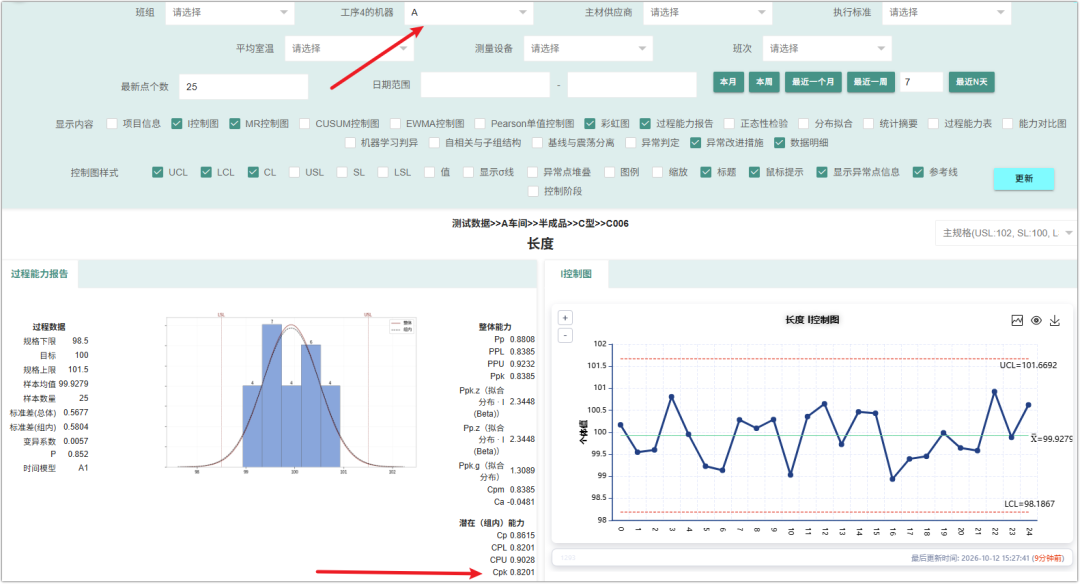
选择设备=A,得到CPK=0.82
同样我们可以继续选择不同的设备,结果如下:
选择设备=B,得到CPK=1.23
选择设备=C,得到CPK=0.98
甚至你可以得到每个月不同的班组(或者其他属性维度)的CPK对比曲线
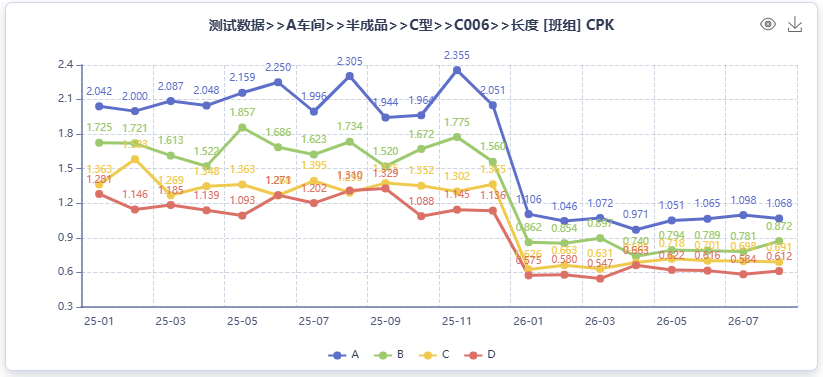
发现每个月A班组的CPK都明显优于其他班组(2026年1月采用了新的规格限导致2026年CPK变小)
这样的分析可用于
1、快速确认哪些属性维度影响质量水平
如上述案例,我们应该快速排查,为什么D班组做的东西比A班组差那么多?
班组的性别构成、年龄构成、培训、人数,从这些方面A和D对比,让D向A靠拢
假如设备A的cpk也是这样远远好于设备C,一样的分析,看设备A和C的设备品牌是否不一样、配置参数是否不一样,是否没有保养,保养公司是否不一样等等
有了这样的数据,就可以快速查找原因快速改进
2、如果改进也无法改变现状
那么我们就可以这样做
对于VIP客户订单,我们可以指定车间有CPK好的维度(如用班组A、设备A)来帮我们生产这个VIP订单,保证了我们的VIP客户的高质量水平(当然这个是依据你们的公司策略来决定如何利用这个来排产)
检测数据有了属性,才能这样做:
1、快速分析原因
2、VIP订单安排到更好的CPK班组、设备来生产
本页面文章与公众号同步。
微信扫码关注