-
SPC除了控制图、能力分析,还能怎么玩? 02 用FFT寻找隐藏的周期性
同样是围绕目标值上下波动的100个数据,有的只是随机起伏,有的却藏着重复的节奏。控制图和能力分析能帮助我们判断过程状态与满足规格的能力;如果想进一步看清波动由哪些节奏组成,可以试试快速傅里叶变换(FFT)。
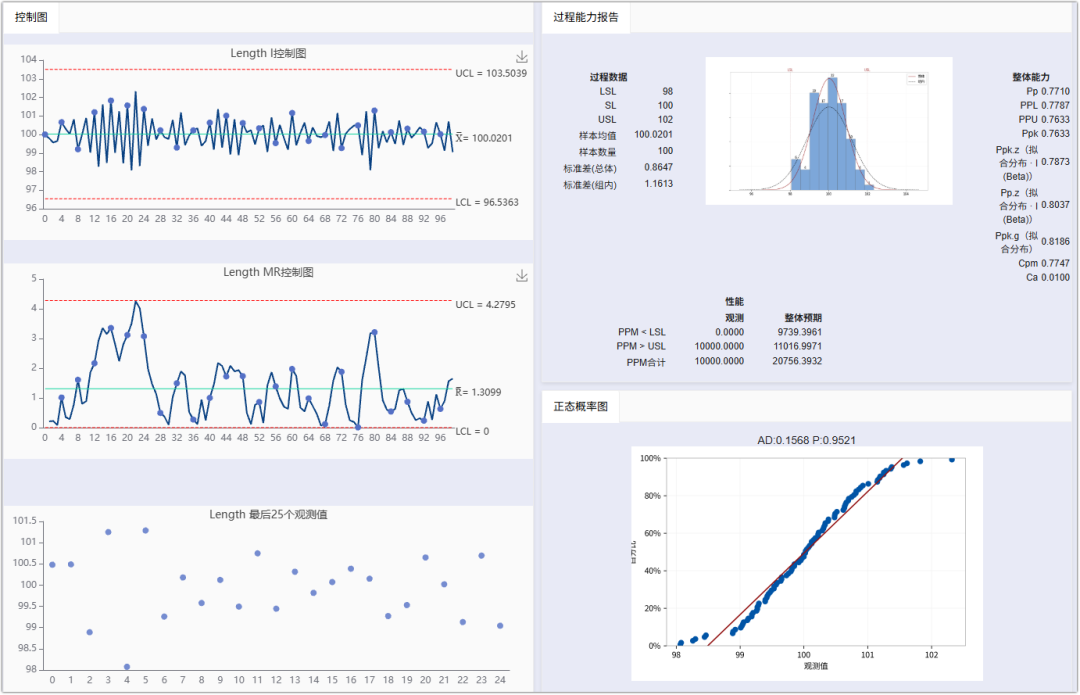
这组长度数据的规格为98~102,中心为100。样本均值为100.020,整体标准差为0.865,Ppk约为0.76。单值控制图上,一个观测值超过了规格上限102,但仍位于控制上限之内。
规格限与控制限回答的是不同问题:前者判断产品是否符合要求,后者帮助判断过程是否出现异常。
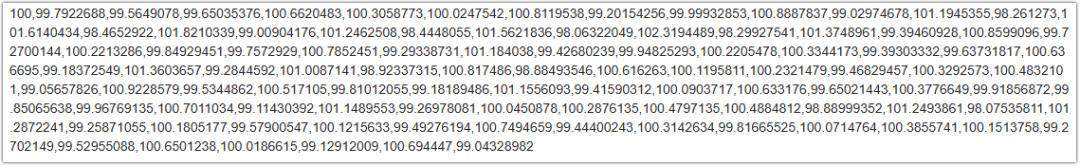
再看数据的先后顺序,会发现前段的“高、低、高、低”跳动特别明显,后段也有类似起伏。它究竟是随机波动,还是存在重复节奏?
FFT在做什么?
可以把原始数据想成几种不同快慢的波叠加在一起。FFT把这些波动按频率拆开,帮助我们寻找:哪些重复节奏在数据中比较突出?
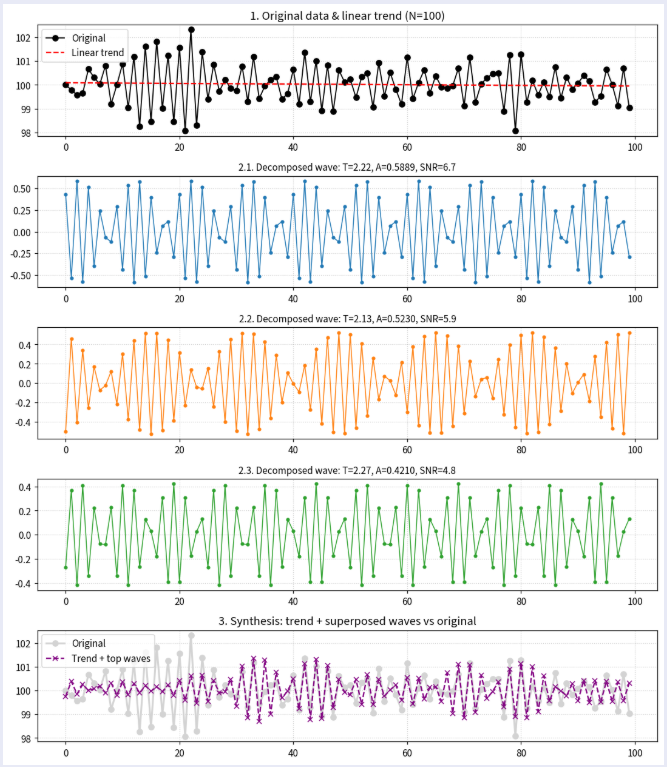
FFT图展示了一种直观的读法。
- 最上方是原始数据与线性趋势;
- 中间三幅图,是从数据中提取的三个高频分量;
- 最下方则把趋势和这些分量重新叠加,与原始数据比较。
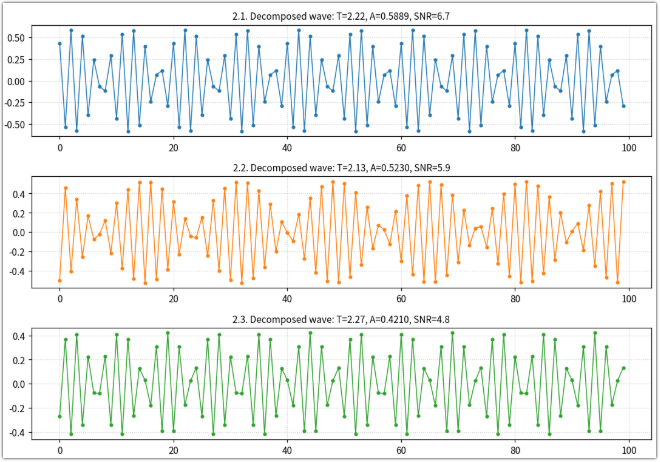
图中的三个突出分量,周期分别约为2.22、2.13和2.27个观测点。这里的“周期”指按检测顺序每隔多少个点重复一次,并不代表设备每隔多少秒振动一次。三个周期都接近2个点,与原始曲线中频繁交替的高低变化吻合。
更有意思的是:这些分量虽然周期接近,却并非完全相同。它们叠加后,有些位置会相互加强,形成前段较大的上下跳动;有些位置会部分抵消,曲线看起来就平缓一些。波动幅度时大时小,未必意味着过程先变差、又恢复正常,也可能与不同节奏的叠加有关。
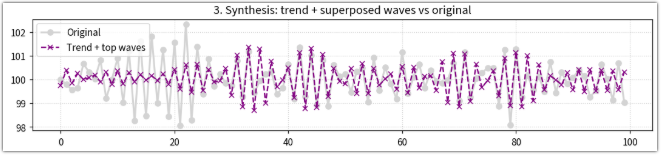
最下方的合成曲线复现了原始数据的一部分高低变化,同时仍留有明显差异。这说明提取出的分量抓住了部分结构,但没有解释全部波动,更不能据此认定现场一定存在三个独立的周期性原因。
发现节奏后,去现场核对什么?
FFT给出的首先是排查方向。
如果高低交替与数据写入顺序有关,可以检查是否有双工位、双模腔或双测头轮流产生数据;如果设备会根据上一件的结果立即调整,则要检查是否存在过度补偿。还应核实数据库排序、采样时间和数据来源,排除拼接方式制造的假周期。
并且有三个约为2的周期,并且各个的影响并不是同频的,也就是出现抵消,努力找出影响这三个周期的因素变得十分重要。
尤其要注意,本例只有观测顺序。要把“约2.2个观测点”换算成实际生产节拍,必须知道采样时间间隔,并确认采样是否足够均匀。仅凭这100个数据和几个FFT峰值,还不能锁定设备或工艺根因。
控制图告诉我们哪里值得警惕,能力分析告诉我们距离规格要求还有多远;FFT则多回答了一个问题:这些波动有没有重复的节奏?当节奏与工位、设备动作或调整记录对应起来,统计图上的信号才有机会变成现场可验证的原因。
这就是斌果SPC的强大的分析功能,不仅仅SPC。
更多的非SPC应用等着你,记得关注,系列文章不断更新。
本页面文章与公众号同步。
微信扫码关注