-
SPC除了控制图、能力分析,还能怎么玩? 01
在制造现场,我们通常会把检测数据放进SPC控制图:观察是否超出控制限、是否触发连续点或趋势等判异规则,再结合Cp、Cpk、Pp、Ppk判断过程能力。
这些分析非常重要,但它们还没有回答另一个问题:数据在时间上是怎样相互影响的?
我们有一组数据(均值100左右波动的数据),规格中心为100,规格限为98~102。从常规SPC分析看,数据均值约为100.005,整体标准差约为0.734,所有观测值都位于规格限内;正态概率图的检验结果也没有显示明显的非正态问题。
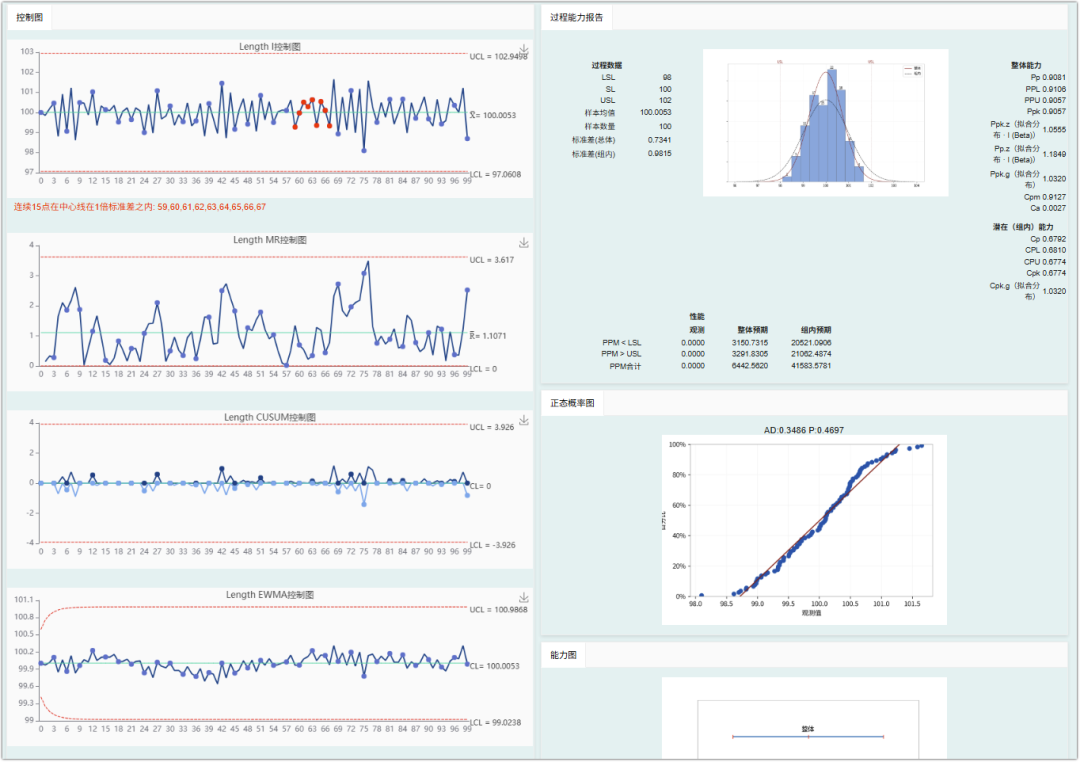
如果只看这些结果,我们可能会认为:过程虽然能力不算充足,但数据总体围绕中心波动,没有特别明显的问题。
然而,把同一组数据放入时间序列分析后,会看到另一层完全不同的信息。
SPC分析与时间序列分析,分别在看什么?
SPC控制图关注的是过程是否受控。它把当前波动与过程自身的历史波动进行比较,用控制限和判异规则发现特殊原因。例如:
- 某个点是否突然偏得很远;
- 是否连续多点位于中心线同一侧;
- 是否持续上升或下降;
- 过程均值或波动是否发生了明显改变。
过程能力分析则进一步把过程分布与规格限比较,回答产品满足规格的能力如何。
时间序列分析关注的却是数据的时间结构:
- 当前值是否受前一个值影响;
- 数据是否存在交替、惯性、周期或滞后关系;
- 波动主要发生在低频、中频还是高频范围;
- 表面上的随机波动背后,是否混合了不同工位、模腔、设备或控制机制。
因此,两类分析不是替代关系,而是互补关系。控制图更像过程的“报警器”,时间序列分析则更像进一步检查波动机制的“诊断仪”。
第一层:按时间顺序观察波动形态
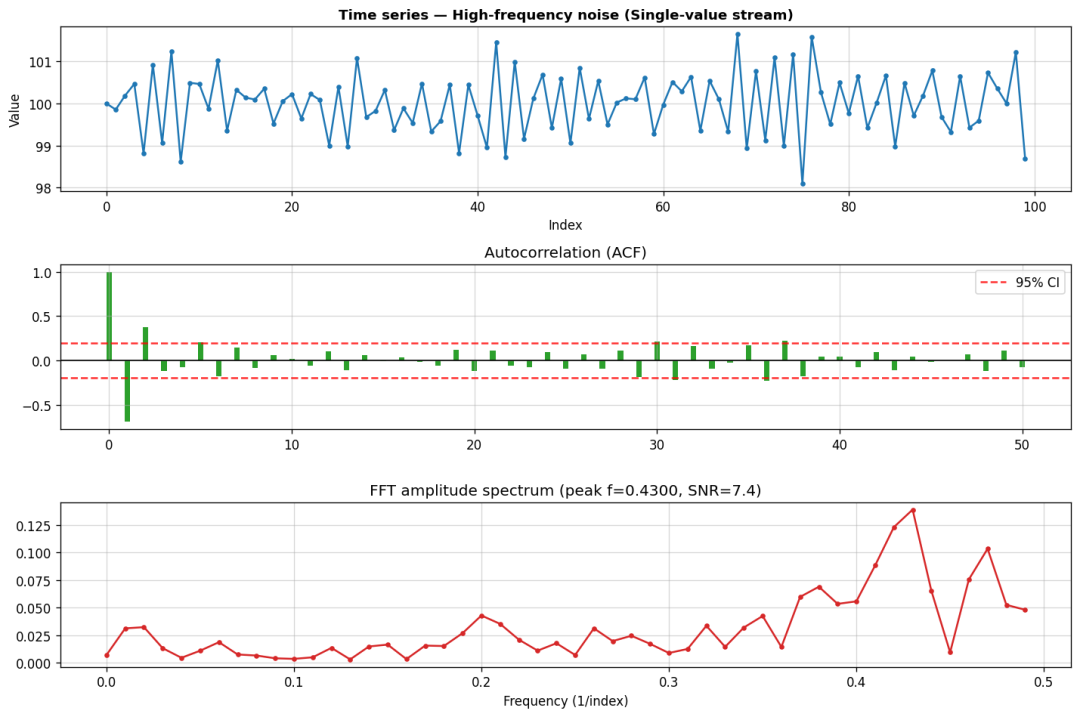
时间序列图的横轴不是数值大小,而是检测顺序。它保留了数据先后关系,因此能够看到直方图和能力指数无法显示的结构。
这组长度数据的均值始终在100附近,没有明显的长期上升或下降趋势,但相邻点之间经常出现快速的上下跳动:一个点偏高,下一个点偏低,随后又回到偏高位置。
这种形态被称为高频交替波动。它与“连续多个点缓慢向一个方向漂移”不同,也不像完全无规律的白噪声。仅凭折线图还不能下结论,因此需要进一步计算自相关。
第二层:用自相关函数识别前后数据的关系
自相关函数ACF(AutocorrelationFunction)用于衡量同一序列与其滞后序列之间的相关程度。
“滞后1”表示把每个测量值与它的前一个值比较;“滞后2”表示与前两个位置的值比较,以此类推。
自相关系数接近1,说明相隔该距离的数据倾向于同向变化;接近-1,说明它们倾向于反向变化;接近0,则说明没有明显的线性关联。图中的95%置信界限用于初步判断相关是否明显超出了随机波动可以解释的范围。
本例最值得关注的是:
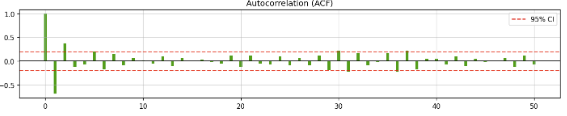
- 滞后1的自相关约为-0.67,明显越过置信界限;
- 滞后2的自相关约为0.37,同样明显;
- 后续若干滞后还保留逐渐减弱的正负交替特征。
它表达的是一种非常直观的关系:当前值偏高时,下一个值往往偏低;再下一个值又较可能偏高。
这说明相邻数据并不是相互独立的。虽然它们的直方图可能近似正态,均值也接近目标值,但数据的排列顺序中包含明显结构。
这也是为什么只看分布往往不够。把这100个数打乱顺序后,均值、标准差、直方图、Cpk和Ppk基本不会改变,但ACF中的交替结构很可能消失。时间顺序本身就是质量信息。
第三层:用FFT频谱寻找主要波动节奏
快速傅里叶变换FFT(FastFourierTransform)可以把一条随时间变化的曲线,分解成不同频率的波动成分。
可以把它理解为:原始折线图告诉我们“波动发生在什么时候”,频谱图则告诉我们“哪些快慢不同的波动最突出”。
在本例中,频谱的主要峰值出现在约0.43次/观测的位置,信噪比约为7.4。换算后,对应周期约为:1/0.43
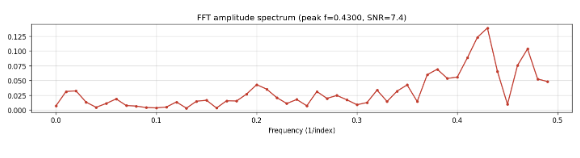
也就是说,数据中最突出的节奏接近每2~3个观测点重复一次,与折线图中的快速上下交替以及ACF的负、正交替结果相互印证。
这里需要特别注意:当前横轴只有检测序号,没有每次采样对应的实际时间间隔,因此0.43的单位只能写成“次/观测”,不能直接说成0.43Hz,也不能直接对应某台设备每秒的振动频率。
如果每10秒采集一个数据,则2.33个观测点约为23.3秒;如果每分钟采集一个数据,则对应约2.33分钟。只有保存准确的检测时间,才能把统计周期进一步转换成实际生产节拍。
另外,100个数据只能支持有限的频率分辨率。频谱峰值提示“可能存在稳定节奏”,但不应仅凭一个峰值就断定根因。较好的做法是增加数据量,并对不同班次、工位、设备状态重复验证。
这种高频交替波动可能来自哪里?
时间序列分析负责揭示结构,但不会自动证明具体原因。对于本例,可以优先沿以下方向排查。
1.双工位、双模腔或交替设备
如果数据按A、B两个工位交替写入,而两个工位的中心位置略有差异,合并后的序列就会呈现“一高一低”。总体均值可能刚好接近目标,甚至直方图也未必明显分成两个峰,但时间顺序会暴露这种结构。
此时应给数据增加工位、模腔、设备或测头等标识,分别计算均值、标准差和过程能力,而不是只分析混合后的总数据。
2.控制参数补偿过度
操作员或自动控制系统发现一个值偏高后立即向下调整,下一次又因偏低而反向调整,就可能形成“高—低—高—低”的振荡。这类过程均值看起来很准,波动却被频繁调整放大。
这时需要检查调机规则、反馈增益和调整频率,避免把普通随机波动误当成偏移不断补偿,也就是常说的过度调整。
3.测量系统的交替偏差
两个量具、两个测量程序、两名检验员或两个测头轮流测量,也可能形成交替差异。应结合MSA数据,检查测量系统的偏倚、重复性和再现性,并确认数据上传顺序是否与实际测量顺序一致。
4.设备或工艺的短周期波动
夹紧与释放、往复运动、刀具受力、温控开关、送料节拍等工艺机制,也可能产生短周期波动。如果保留了准确时间戳,可把统计周期与设备节拍、PLC信号、温度和压力曲线进行对照。
5.数据排序或拼接方式造成的假象
数据库查询没有按真实检测时间排序,或者多个数据源被轮流合并,也会人为制造周期。发现异常时间结构后,首先应确认时间戳、排序字段、重复数据和数据来源,避免把数据处理问题误判为工艺问题。
为什么时间相关性会影响传统SPC判断?
常规控制图通常假设数据按合理顺序采集,并且在过程稳定条件下具有近似独立性。显著自相关会改变连续点、趋势等事件出现的概率,使按独立数据推导的控制限和判异规则不再完全匹配实际过程。
本例是明显的负相关。负相关会让相邻点更容易反向跳动,移动极差被放大。因此,单值—移动极差图用平均移动极差估计组内标准差时,可能得到偏大的短期波动估计。
图中的结果正体现了这一点:
- 全体数据标准差约为0.734;
- 根据移动极差估计的组内标准差约为0.982;
- 因而Ppk约为0.91,而Cpk约为0.68。
通常人们习惯认为Cpk高于Ppk,但本例恰好相反。原因不一定是计算错误,而可能是强烈的相邻负相关把移动极差推高了。这个例子说明:当Cpk、Ppk或组内/整体标准差出现反常关系时,时间序列结构值得优先检查。
显著自相关也可能影响连续点判异的误报率或漏报率。因此,发现相关性后,不宜简单地删除异常点或机械地放宽控制限,而应先识别数据来源与过程机制。
从发现结构到定位原因,软件还应做什么?
真正有价值的SPC软件,不应只多画两张图,而应把时间序列分析连接到原因排查流程中。
斌果SPC可以围绕检测项目同时开展以下分析:
- 用I-MR、Xbar-R、Xbar-S、CUSUM、EWMA等控制图识别失控、漂移和小幅偏移;
- 用Cp、Cpk、Pp、Ppk及非正态能力指标评估满足规格的能力;
- 用时间序列图保留检测顺序,观察漂移、突变、振荡与周期;
- 用ACF识别不同滞后位置的相关关系;
- 用FFT频谱搜索主要波动周期及其强度;
- 结合工位、设备、模腔、班次、人员、物料批次等属性进行分层对比
- 把异常结构转化为原因分析线索、告警或质量洞察记录。
- 让AI解读我们的SPC分析结果
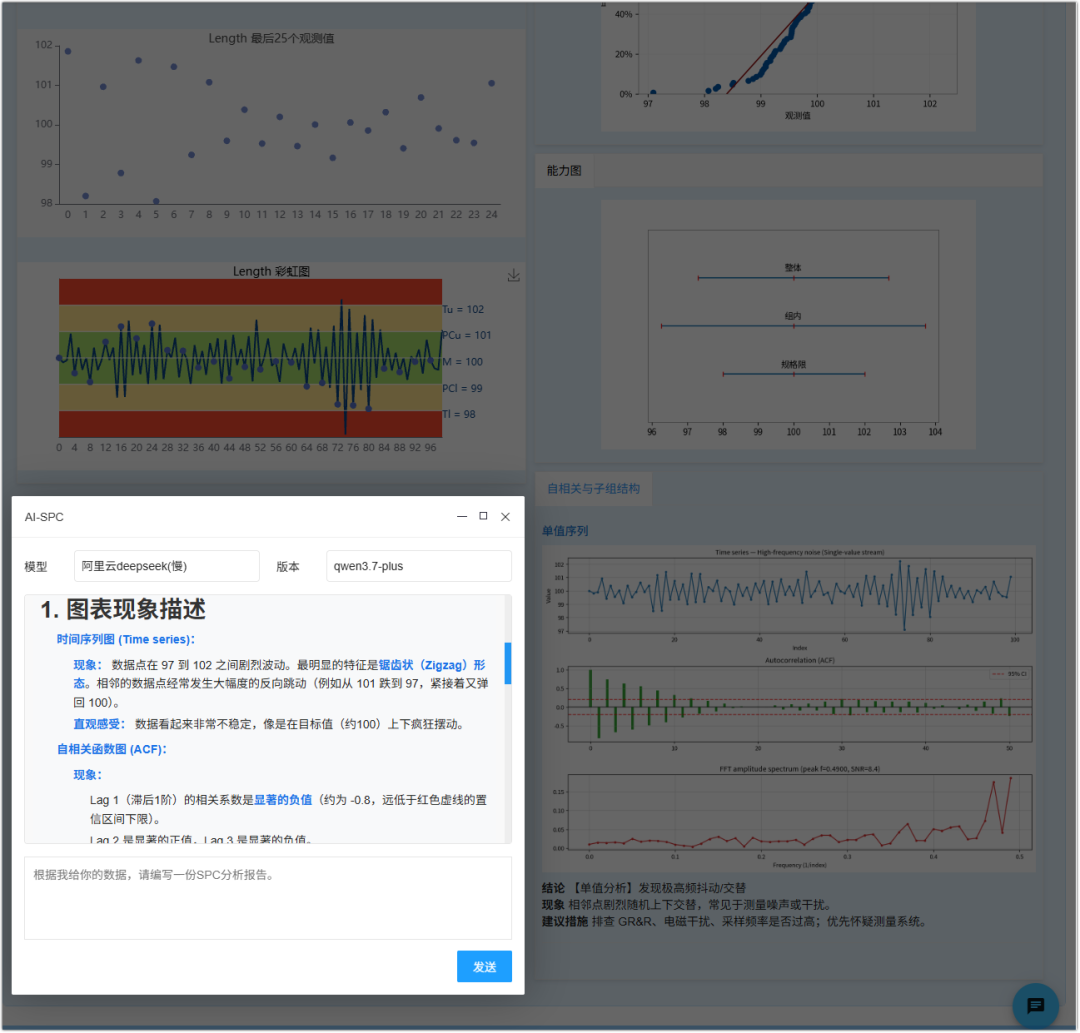
例如,当系统发现“滞后1显著负相关+频谱峰值接近0.5次/观测”时,可以提示优先检查双工位交替、双测头偏差或过度补偿;如果发现低频峰值和持续正相关,则更应关注温度漂移、刀具磨损或批次变化。
这样的分析不是用算法替代工程师,而是把一百个看似杂乱的数据点,转换成有方向的调查线索。
使用时间序列分析时,还要注意四个前提
- 第一,必须保留真实顺序和准确时间戳。没有时间顺序,时间序列分析就失去了基础。
- 第二,采样间隔应尽量稳定。如果间隔变化很大,按观测序号进行的FFT只能反映记录顺序中的周期,不能直接代表真实时间周期;必要时应重采样或采用适合不等间隔数据的方法。
- 第三,先分层,再解释。多个工位、模腔或产品混在一起时,发现的周期可能只是数据交替写入造成的。既要分析总体序列,也要分析各分层序列。
- 第四,统计信号不是根因结论。ACF和FFT可以告诉我们“存在怎样的关系”,却不能单独证明“为什么存在”。最终仍需结合生产节拍、设备日志、人员操作和MSA结果验证。
从“有没有超限”走向“波动为什么发生”
SPC的价值绝不只是画控制图、算一个Cpk。
对于本例,如果只看规格与分布,我们看到的是均值接近目标、所有数据均在规格内;如果再看控制图,我们能够检查失控点和判异规则;加入时间序列分析后,我们进一步发现了显著的相邻负相关、约2~3个观测点的高频节奏,以及移动极差可能被交替波动放大的现象。
这三层信息共同构成了更完整的过程认识:
- 规格界限告诉我们产品是否符合要求;
- SPC控制图告诉我们过程是否稳定、是否出现特殊原因;
- 时间序列分析告诉我们波动是否具有记忆、节奏和隐藏结构。
当SPC软件能够把控制图、能力分析、ACF、FFT、分层对比和原因分析结合起来,它就不再只是一个事后统计工具,而是在逐步成为面向制造现场的质量分析与洞察中心。
本页面文章与公众号同步。
微信扫码关注